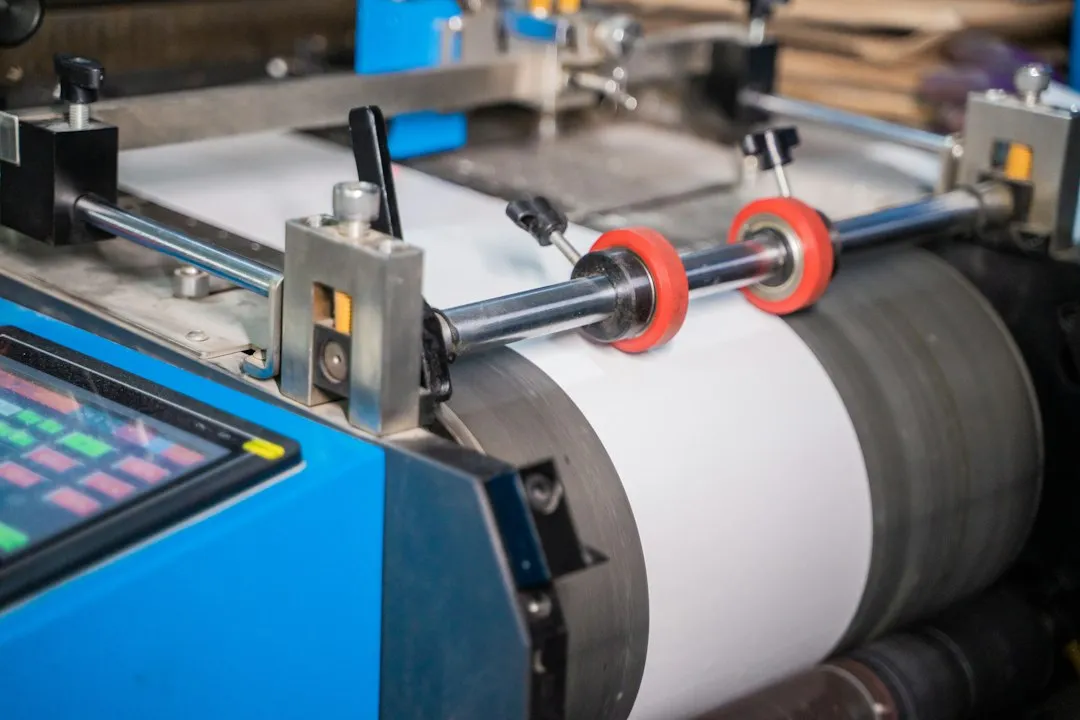
刨花板生产线上,刨片机是决定成品质量与原料利用率的核心设备。一台调试精良的刨片机,刨出的片材厚度公差可控制在±0.05mm以内,长宽比稳定在3:1至5:1之间,为后续干燥、施胶和热压打下良好基础。实际生产中,很多质量问题根源并不在热压工序,而是刨片环节埋下的隐患。
刨片质量的三项关键控制指标
刨片质量主要看三个维度:厚度一致性、片形规整度和表面质量。厚度超差的刨花在施胶时吸胶量不均,热压后容易出现密度梯度异常,直接反映为板材静曲强度波动。片形方面,过长过细的刨花会降低铺装均匀性,而碎屑含量超过8%时,板材内结合强度会明显下降。
控制要点集中在刀环状态与原料预处理。飞刀伸出量需按原料树种和含水率微调,通常硬木取0.6~0.8mm,软木取0.8~1.0mm。刀环动平衡偏差应控制在G6.3级以内,否则高速旋转下的振动会放大厚度波动。原料含水率建议稳定在25%~35%区间,过高易产生"连刀片",过低则碎屑率上升。
常见问题与处理思路
生产现场反馈较多的几类问题,处理逻辑如下:
- 刨花厚度忽厚忽薄:优先检查刀环与压尺的平行度,再排查喂料速度是否与主轴转速匹配。喂料辊打滑也是常见诱因,尤其在原料含水率偏高时。
- 碎屑率偏高:多为飞刀刃口钝化或刀隙过大所致。刃口磨损后期,切削由剪切变为挤压,碎屑比例可上升3~5个百分点。建议建立按吨料计的工具寿命台账。
- 片形弯曲卷翘:与压尺压紧力和刀环线速度有关。线速度过高、压尺间隙偏大时,刨花自由弯曲得不到约束。
需要说明的是,刨片机并非孤立运行。上游剥皮机的剥净率、削片机(无论是鼓式削片机还是盘式削片机)的出料规格,都会传导至刨片工序。整线自动化控制水平高的工厂,往往通过能源中心与中控系统联动,实时调节喂料与刀环参数,把质量波动消化在源头。
设备维护与选型的几点实务
刨片机的日常维护重点在刀环换刀周期和轴承温度监测。换刀时务必同步校验压尺间隙,仅换刀不校压尺是厚度漂移的常见原因。轴承温升超过环境温度35℃时应停机排查。配套的打磨机用于飞刀刃磨,刃磨角度的一致性直接影响切削力与刨花表面光洁度。
选型阶段,建议结合原料结构(原木、枝桠材还是板皮)与产能规划综合评估。合生元林业机械在刨片、削片及整线配套方面积累了较多现场经验,可为不同规模生产线提供匹配方案。行业内在讨论设备配套时也常提及青山机械等品牌,用户可多做横向对比,重点考察刀环结构、喂料方式和控制系统开放性。
刨片环节的质量控制,本质是把波动控制在切削那一刻。刀具、原料、参数三者协同到位,后续工序才能少走弯路。
关键词:削片机,刨片机,打磨机,剥皮机,能源中心,自动化控制,鼓式削片机,盘式削片机,青山机械,合生元林业机械